ထုတ်ကုန်အသေးစိတ်
ထုတ်ကုန် တဂ်များ
| ပစ္စည်း | ပုံသွင်းခြင်း | သွန်းလုပ်ခြင်း |
| လုပ်ငန်းစဉ် | ပုံသွင်းခြင်းဆိုသည်မှာ သတ္တုအလွတ်ကို ပုံသွင်းစက်ဖြင့် ပြုလုပ်ခြင်းဖြင့် ပလတ်စတစ်ပုံပျက်ခြင်းကို ဖြစ်ပေါ်စေပြီး စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများ၊ ပုံသဏ္ဍာန်နှင့် အရွယ်အစားအချို့ကို ရရှိစေသည့် လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ပုံသွင်းခြင်းဖြင့် သတ္တုအရည်ကျိုခြင်းလုပ်ငန်းစဉ်တွင် လျော့ရဲနေသော ချို့ယွင်းချက်များကို ဖယ်ရှားပေးနိုင်ခြင်း၊ အဏုကြည့်ဖွဲ့စည်းပုံကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပေးနိုင်ခြင်း၊ သတ္တုစီးဆင်းမှုအပြည့်အဝကို ထိန်းသိမ်းပေးနိုင်သောကြောင့် ပုံသွင်းခြင်း၏ စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများသည် တူညီသောပစ္စည်းကို ပုံသွင်းခြင်းထက် ယေဘုယျအားဖြင့် ပိုကောင်းပါသည်။ စက်၏အရေးကြီးသော အစိတ်အပိုင်းအများစုသည် ဝန်အားမြင့်မားပြီး ပြင်းထန်သောလုပ်ငန်းခွင်အခြေအနေလိုအပ်ပြီး ပုံသွင်းခြင်းအစိတ်အပိုင်းများကို အသုံးပြုကြသည်။ | သွန်းလုပ်ခြင်းဆိုသည်မှာ အရည်သတ္တုကို သွန်းလုပ်သည့်အခေါင်းပေါက်ထဲသို့ထည့်ကာ အအေးခံပြီး အစိုင်အခဲဖြစ်အောင်ပြုလုပ်ပြီးနောက် လိုအပ်သောအစိတ်အပိုင်းများရရှိရန် လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ |
| ပစ္စည်း | ပုံသွင်းရာတွင် အဝိုင်းသံမဏိ၊ လေးထောင့်သံမဏိတို့ကို ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။ ကာဗွန်သံမဏိ၊ အလွိုင်းသံမဏိ၊ သံမဏိအပြင် အာကာသနှင့် တိကျသောစက်မှုလုပ်ငန်းတွင် အဓိကအသုံးပြုသည့် သံမဟုတ်သောသတ္တုအချို့လည်း ရှိသည်။ | ပုံသွင်းခြင်းကို မီးခိုးရောင်သံ၊ ပျော့ပျောင်းသောသံ၊ ပျော့ပျောင်းသောသံနှင့် "ပုံသွင်းသံမဏိ" တို့ကို အသုံးပြုလေ့ရှိသည်။ သံမဟုတ်သောသတ္တုများကို ပုံသွင်းရာတွင် အသုံးများသည်- ကြေးဝါ၊ သံဖြူကြေးဝါ၊ ဝူရှီကြေးဝါ၊ အလူမီနီယမ်အလွိုင်း စသည်တို့ဖြစ်သည်။ | ညီမျှသောအခြေအနေအောက်တွင်၊ ပုံသွင်းခြင်းသည် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများတွင် ပိုမိုကောင်းမွန်သောစွမ်းဆောင်ရည်ရှိပြီး၊ ပုံသွင်းခြင်းသည် ပုံသွင်းခြင်းတွင် သာလွန်ကောင်းမွန်ပါသည်။ |
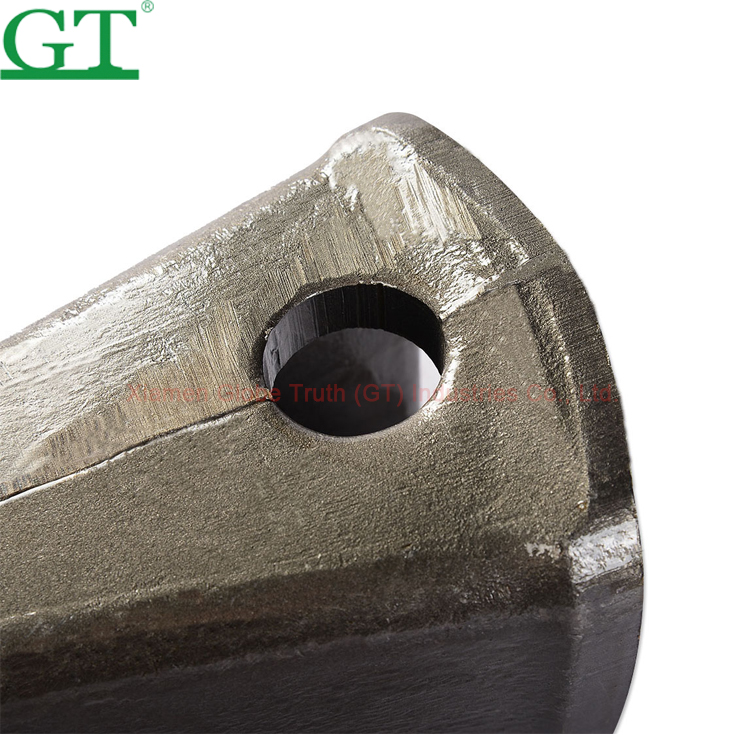
| အသွင်အပြင် | အပူချိန်မြင့်မားသော လုပ်ငန်းစဉ်အတွင်း သံမဏိပုံသွင်းခြင်း၏ အောက်ဆီဒေးရှင်းဓာတ်ပြုမှုကြောင့် ပုံသွင်းထားသော ဘူးသွားများ၏ မျက်နှာပြင်တွင် kylin အမှုန်အမွှားအနည်းငယ် ဖြစ်ပေါ်စေပါသည်။ ထို့အပြင် ပုံသွင်းခြင်းကို ပုံသွင်းခြင်းဖြင့် ပြုလုပ်သောကြောင့် မှိုရှိ allowance slot ကို ဖယ်ရှားပြီးနောက် ပုံသွင်းထားသော ဘူးသွားများတွင် ပိုင်းခြားမျဉ်းတစ်ခု ရှိလိမ့်မည်။ | ပုံးသွားများ သွန်းလောင်းခြင်း၏ မျက်နှာပြင်တွင် သဲသဲကွဲကွဲနှင့် သွန်းလုပ်ခြင်း kiting များ ရှိပါသည်။ |
| စက်မှုဆိုင်ရာ ဂုဏ်သတ္တိ | ပုံသွင်းခြင်းလုပ်ငန်းစဉ်သည် သတ္တုအမျှင်၏ ဆက်လက်တည်တံ့မှုကို အာမခံနိုင်ပြီး သတ္တုစီးဆင်းမှုအပြည့်အဝကို ထိန်းသိမ်းထားနိုင်ကာ၊ ပုံသွင်းခြင်းလုပ်ငန်းစဉ်သည် နှိုင်းယှဉ်၍မရသော ပုံသွင်းခြင်းလုပ်ငန်းစဉ်ဖြစ်သည်။ | ပုံသွင်းအစိတ်အပိုင်းများနှင့် နှိုင်းယှဉ်ပါက သတ္တု၏ဖွဲ့စည်းပုံနှင့် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို ပုံသွင်းပြီးနောက် တိုးတက်ကောင်းမွန်လာနိုင်သည်။ အပူပုံပျက်ခြင်းကို ပုံသွင်းပြီးနောက် ပုံသွင်းဖွဲ့စည်းပုံ၊ မူလကြီးမားသော ပုံဆောင်ခဲနှင့် ကော်လံအစေ့များသည် ကောင်းမွန်သောအစေ့များအဖြစ်သို့ ပြောင်းလဲသွားပြီး၊ တစ်ပြေးညီ isometric ပြန်လည်ဖွဲ့စည်းမှုသည် ingot အတွင်းရှိ မူလခွဲခြားမှု၊ အရိုးပွရောဂါ၊ porosity slag ပါဝင်မှုနှင့် အခြားကျစ်လစ်သိပ်သည်းမှုတို့၏ ဖွဲ့စည်းပုံကို ပိုမိုနီးကပ်စေပြီး သတ္တုပလတ်စတစ်နှင့် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို တိုးတက်ကောင်းမွန်စေသည်။
ပုံသွင်းခြင်းဆိုသည်မှာ သတ္တုကို ပလတ်စတစ်ပုံပျက်ခြင်းမှတစ်ဆင့် ဖိအားပေးခြင်းဖြင့် လိုအပ်သောပုံသဏ္ဍာန်ကို ရရှိရန်ဖြစ်ပြီး၊ များသောအားဖြင့် တူ သို့မဟုတ် ဖိအားဖြင့်ဖြစ်သည်။ ပုံသွင်းခြင်းလုပ်ငန်းစဉ်သည် ကောင်းမွန်သော အမှုန်အမွှားဖွဲ့စည်းပုံကို ပေးစွမ်းပြီး သတ္တုရုပ်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို တိုးတက်ကောင်းမွန်စေသည်၊ လက်တွေ့အသုံးပြုမှုတွင် သင့်လျော်သောဒီဇိုင်းသည် အဓိကဖိအား၏ ဦးတည်ချက်သို့ အမှုန်အမွှားစီးဆင်းမှုကို အာမခံနိုင်သည်။ ပုံသွင်းခြင်းဆိုသည်မှာ ပုံသွင်းခြင်းနည်းလမ်းများအားလုံးမှတစ်ဆင့် သတ္တုဖွဲ့စည်းသည့်အရာဝတ္ထုများကို ရယူရန်ဖြစ်ပြီး၊ ဆိုလိုသည်မှာ အရည်သတ္တုကို ပြင်ဆင်ထားသောပုံစံခွက်ထဲသို့ထည့်ကာ အရည်ပျော်ခြင်း၊ ပုံသွင်းခြင်း၊ ထိုးသွင်းခြင်း သို့မဟုတ် အခြားပုံသွင်းနည်းလမ်းဖြင့် သတ်မှတ်ထားသောပုံသဏ္ဍာန်၊ အရွယ်အစားနှင့် ဂုဏ်သတ္တိများရရှိရန်နှင့် အအေးခံခြင်း၊ သန့်ရှင်းရေးနှင့် နောက်ဆုံးကုသမှုပြီးနောက် လှုပ်ခါခြင်းဖြစ်သည်။ |
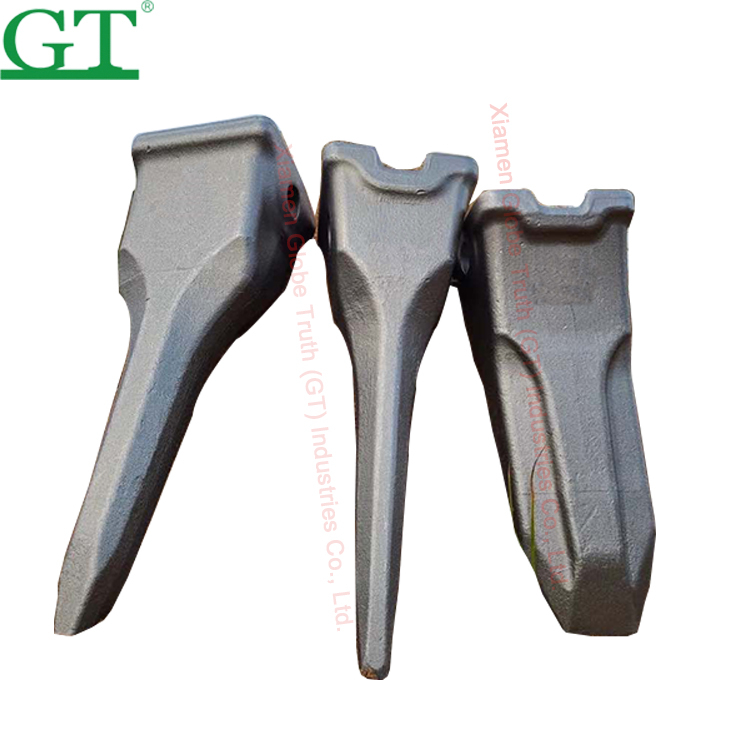
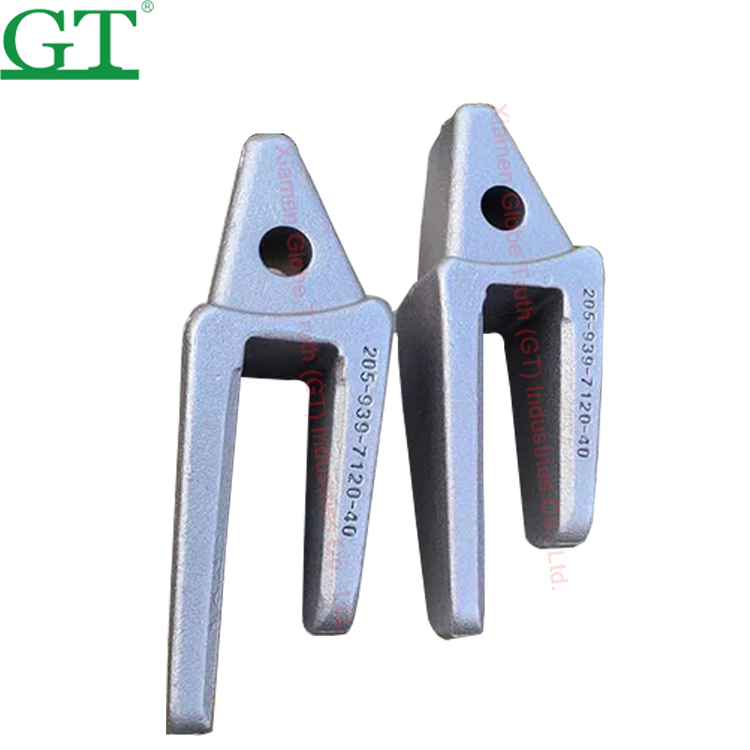
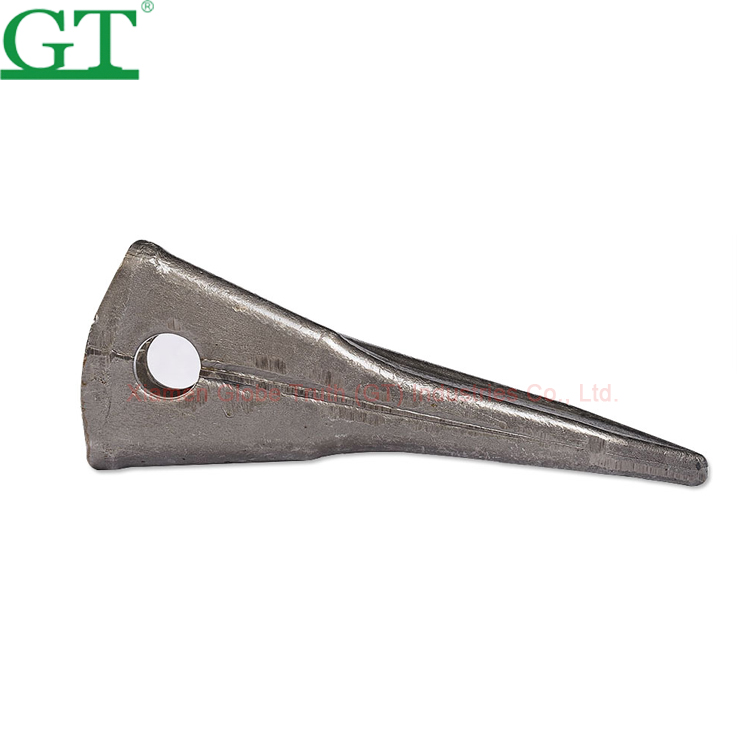
| ပုံးသွားအတုပြုလုပ်ခြင်း |
| အပိုင်းနံပါတ် | မော်ဒယ် | U′WT(ကီလိုဂရမ်) | စုစုပေါင်းအရှည် | အချင်း |
| ၂၀၅-၇၀-၁၉၅၇၀ | PC200RC | ၅.၈ | ၂၆၅ | ∅၂၉ |
| ၂၀၅-၇၀-၁၉၅၇၀ | PC200RCQ | ၄.၇ | | ∅၂၉ |
| ၂၀၇-၇၀-၁၄၁၅၁ | PC300RC | 10 | ၃၁၀ | ∅၃၀ |
| ၂၀၇-၇၀-၁၄၁၅၁ | PC300RC (Q) | ၈.၅ | ၃၀၅ | ∅၃၀ |
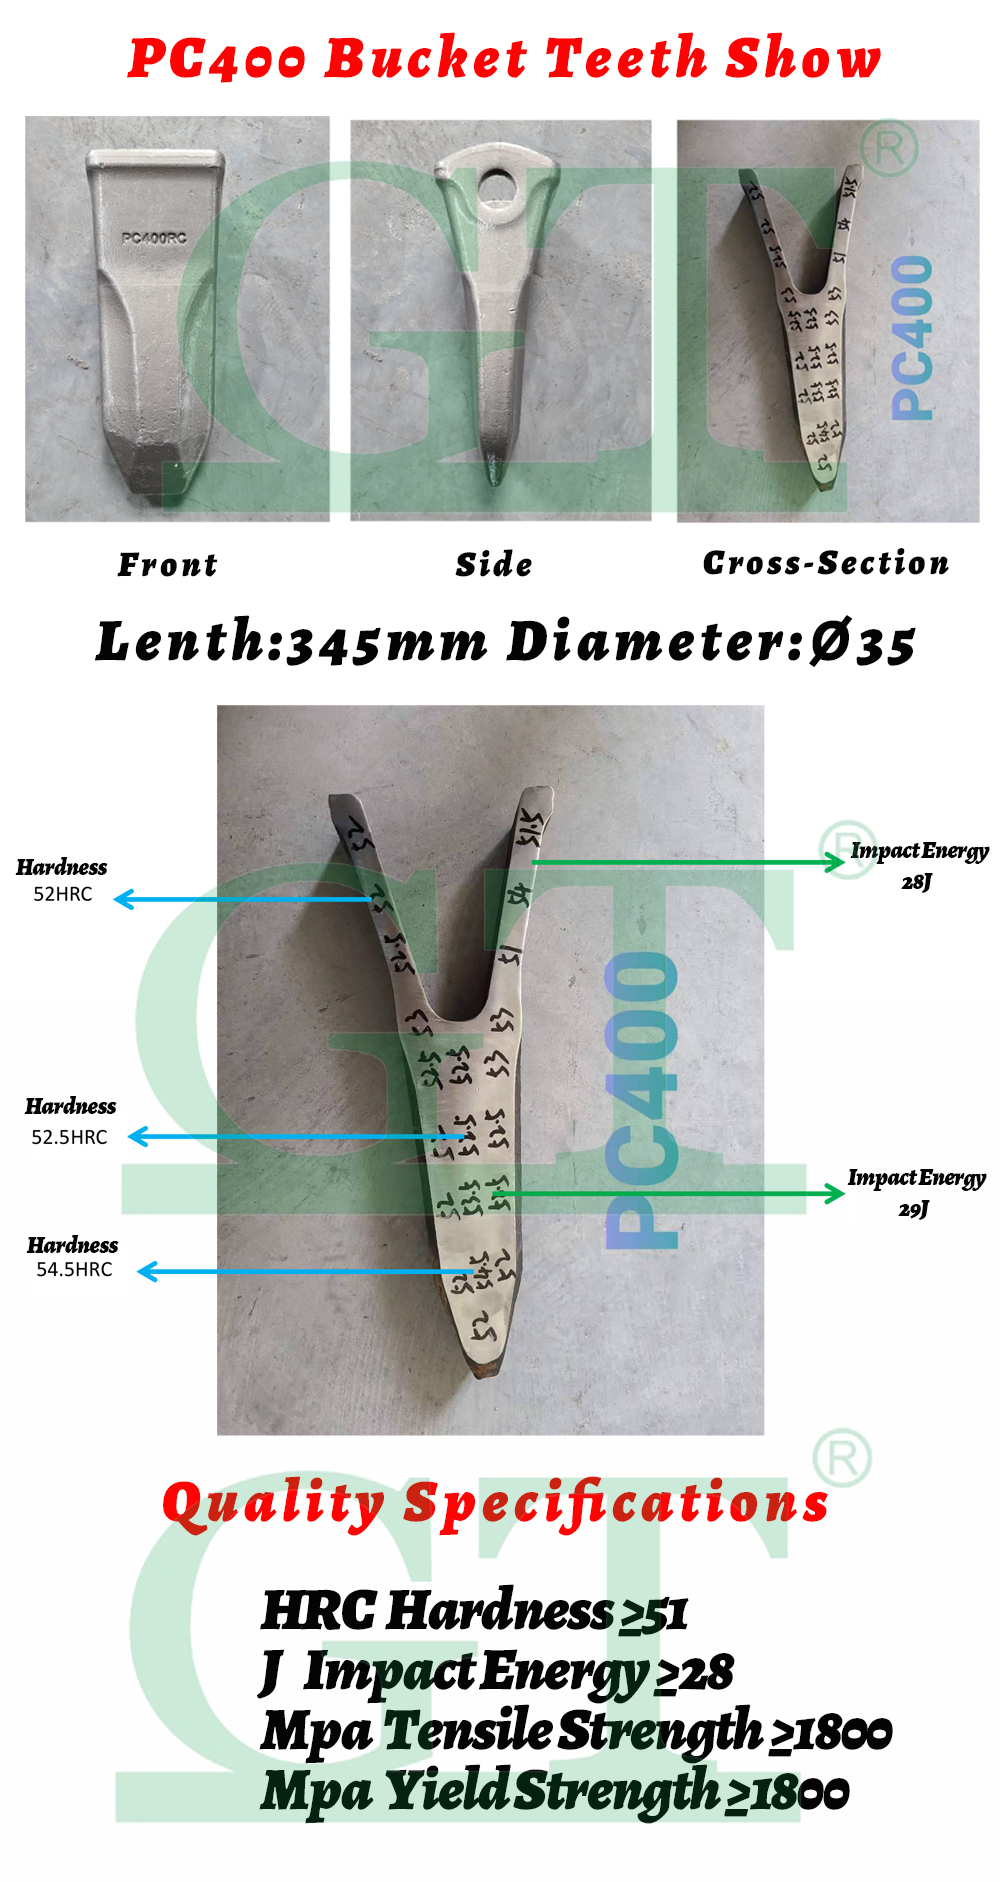
| ၂၀၈-၇၀-၁၄၁၅၂ | PC400RC | ၁၄.၂ | ၃၄၅ | ∅၃၅ |
| ၂၇၁၃-၁၂၁၇ | DH220RC | ၅.၇ | ၂၅၇ | ∅၂၃ |
| ၂၇၁၃-၁၂၁၉ | DH300RC | ၇.၈ | ၂၈၈ | ∅၂၅ |
| ၂၇၁၃-၀၀၃၂ | DH360RC | 11 | ၃၁၄ | ∅၂၇ |
| ၂၇၁၃-၁၂၃၆ | DH၄၂၀RC/DH၅၀၀ | ၁၆.၃ | ၃၅၀ | ∅၂၉.၅ |
| ၁ယူ၃၃၅၂ | E320RC | ၇.၃ | ၂၇၅ | ∅၂၆ |
| ၁ယူ၃၃၅၂ | E320RC | ၈.၅ | ၂၈၅ | ∅၂၆ |
| 7T3402RC | E325RC/SK330 | ၁၀.၆ | ၃၁၀ | ∅၂၇ |
| ၉W၈၄၅၂ | E330RC | ၁၃.၇ | ၃၃၆ | ∅၃၀.၄ |
| 9W8552RC | E345RC | ၂၄.၂ | ၃၉၀ | ∅၃၅ |
| ၁၄၅၃၀၅၄၄RC | EC210RC | ၇.၇ | ၂၈၈ | ∅၂၈ |
| ၁၄၅၃၆၈၀၀RC | VOL360RC/EC460 | ၁၅.၅ | ၃၄၁ | ∅၃၄.၅ |
| EC480RC | ၂၀.၃ | ၃၇၂ | ∅၃၈ |
| ၂၀၅-၇၀-၁၉၅၇၀TL | PC200TL | ၅.၅ | | ∅၂၉ |
| ၁၄၅၃၆၈၀၀ တယ်လီ | VOL360TL | 12 | ၄၃၀ | ∅၃၄.၅ |
| ၂၀၈-၇၀-၁၄၁၅၂TL | PC400TL | ၁၂.၅ | ၄၁၀ | ∅၃၅ |
ယခင်: GT Track Adjuster Assembly (Tension Devices) ၏ အားသာချက်များ နောက်တစ်ခု: တူးဖော်ရေးစက်အတွက် ခြေရာခံအောက်ခံ